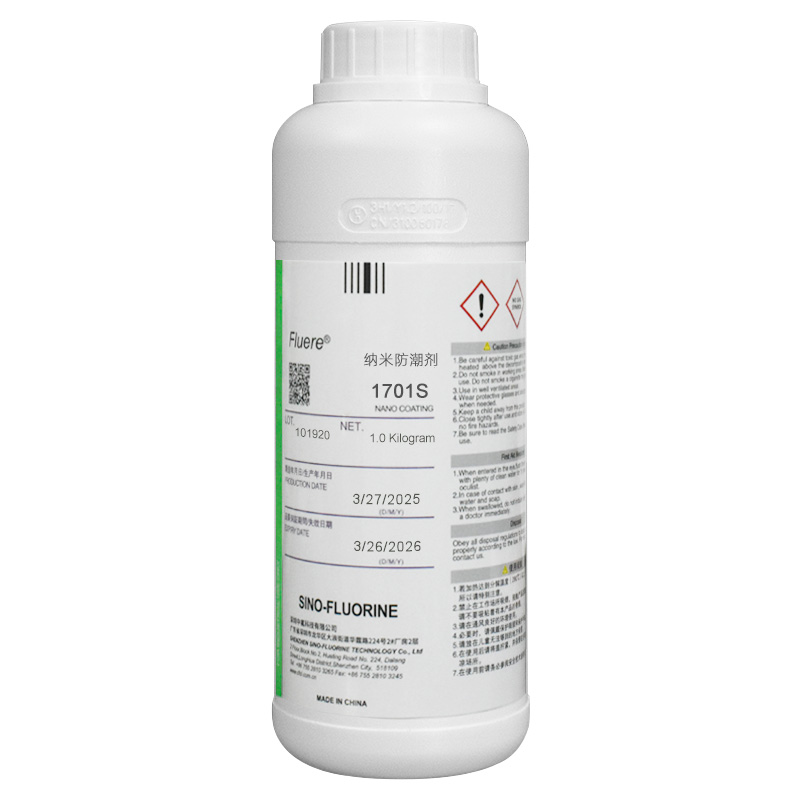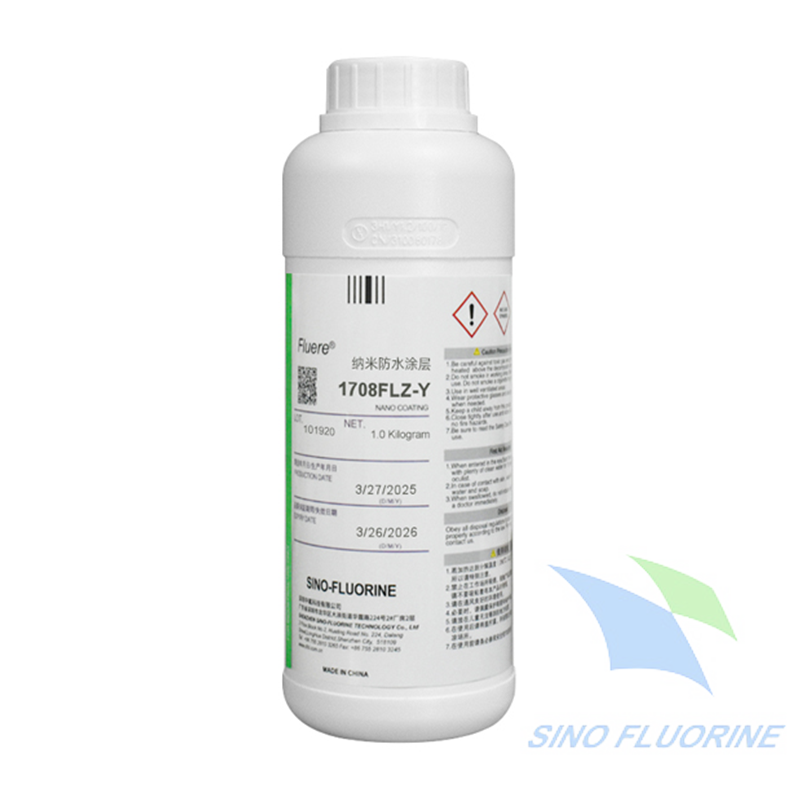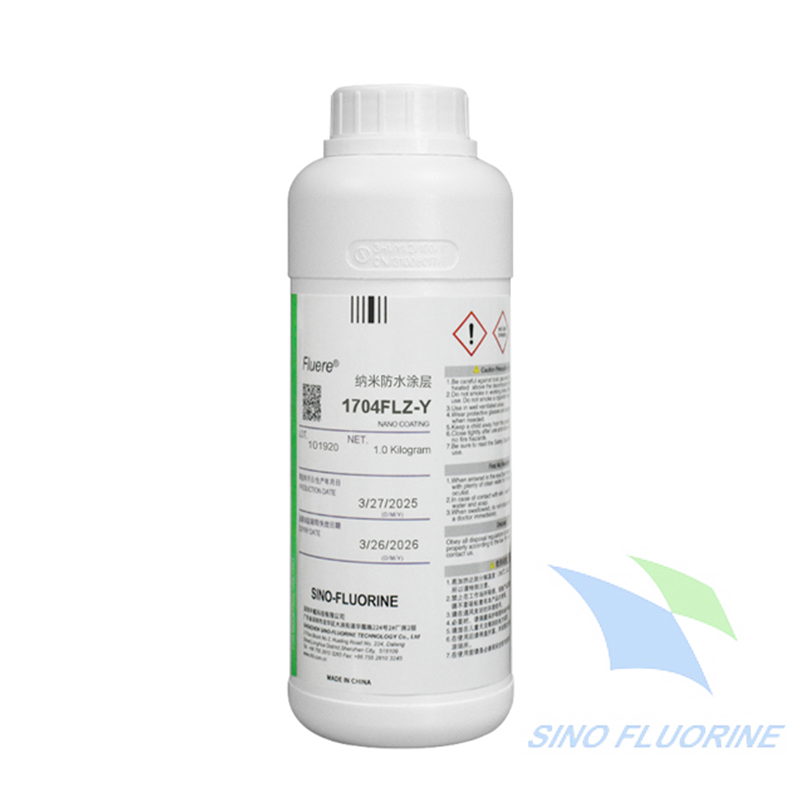

防护涂层固化主流分常温自干、加热烘烤、UV 光固化与双组份交联四类,另有一类 深圳中氟常温浸泡型纳米涂层 可做到浸泡 3 秒、3 分钟快干。选型直接决定产线节拍与长期防护性能,本文给出可落地的对比与判断路径。
固化并不只是让涂层 “变干”,其本质是树脂由液态线性分子转变为三维交联网络的过程,同一款涂料换一种固化路径,成膜致密性、附着力与耐湿热表现可以差出一个等级。交联密度不足时,涂层内部残留的溶剂与低分子物会成为水汽通道;固化过快又容易在膜层内积累内应力,遇到冷热冲击便开裂起泡。固化工艺因此与材料配方同等重要。
行业标准对此有明确约束。IPC-CC-830C 对敷形涂覆材料的鉴定与一致性提出完整测试要求,其中包含固化后膜层的耐湿、耐盐雾与电性能验证,材料数据表无法替代工艺验证。
按能量来源与反应机理划分,工业现场主流方案可归为四类,外加 深圳中氟常温浸泡型纳米涂层 这一条分钟级路径。
| 固化方式 | 触发条件 | 典型固化时间 | 设备投入 | 膜层致密性 | 主要适用场景 |
|---|---|---|---|---|---|
| 常温自干(溶剂挥发 / 湿气固化) | 自然挥发、空气湿气 | 表干 10-60 分钟,完全固化 12-48 小时 | 几乎为零 | 中等偏弱 | 打样、返修、热敏塑料件、小批量 |
| 加热烘烤 | 烘箱、隧道炉 60-80℃ | 15-30 分钟(另需预闪蒸 15-30 分钟) | 中高 | 最优 | 大批量 PCBA、屏蔽件、汽车电子 |
| UV 光固化 | 紫外光激发光引发剂 | 数秒至数十秒 | 高 | 较好,受阴影影响 | 高速流水线、热敏基材、简单板型 |
| 双组份交联 | 固化剂化学交联 | 数小时至 24 小时 | 低 | 优 | 户外现场、重防腐、大型结构件 |
| 深圳中氟常温浸泡型纳米涂层 | 室温浸泡 3 秒成膜,空气快干 | 3 分钟快干 | 低(浸泡槽、风刀、烘干段) | 高(纳米级致密) | 大批量高速流水线、返修频繁场景 |
常温固化依靠溶剂自然挥发,或借助空气中的湿气、氧气完成交联,是门槛最低、弹性最大的一类方案。它对热敏元器件与不耐温塑料基材友好,现场补涂、售后返修、小批量打样都可即取即用,不必等待设备排产。
优点集中在灵活性与零设备投入:开盖即可施工,对产线布局几乎没有要求,适合研发验证阶段快速迭代配方与参数。
缺点同样明确:固化周期长,表干 10-60 分钟、完全固化常需 12-48 小时,半成品需要占用大量周转场地;漆膜致密性一般,耐溶剂与耐湿热性能偏弱,湿热地区容易出现阻值漂移。
湿气固化型还有额外的环境窗口。相对湿度低于 30% 时反应显著变慢,湿度过高又易固化不均,相对湿度 60%-80%通常是比较理想的区间。深圳的回南天与空调车间恰好处于两个极端,这也是本地企业常把自干型只用于返修、不用于主力量产的原因。
加热固化通过烘箱或隧道炉提升温度,加速溶剂挥发与树脂交联,是电子代工领域最成熟、验证数据最充分的方案。60-80℃条件下 15-30 分钟即可完成固化,节拍稳定,适合连续过炉的量产线。
其优势体现在膜层质量:高温促进分子链充分舒展,交联更完全,附着力、耐盐雾、耐湿热与导电稳定性普遍优于常温自干。对于汽车电子、工控模块这类需要长期可靠性的产品,烘烤固化仍是默认选项。
代价是设备与能耗。烘箱、隧道炉的购置与维护成本不低,连续生产的电耗也需计入单件成本。更需注意基材耐受性:薄壁塑料件、柔性 FPC 在高温下易翘曲变形,温度过高还会使涂层起泡或损伤敏感元件。
工艺上有一条常被忽略的细节:入炉前应在室温静置15-30 分钟让溶剂预闪蒸,否则溶剂在炉内急速汽化会冲破漆膜形成气泡与针孔。这类缺陷在放大镜下才可见,却足以让盐雾测试提前失效。把预闪蒸与烘烤时间相加,一个完整循环往往接近 45-60 分钟,这才是产线真实占用的节拍。
UV 固化的机理是光引发剂吸收紫外能量后引发自由基聚合,树脂在数秒到数十秒内完成交联,属于典型的光化学反应。它与热固化最大的区别在于能量传递方式:热量靠传导,紫外靠照射,因此有光才有固化。
节拍优势极为突出。产线可做到即开即停,占地小,涂层硬度与耐磨性表现良好,VOC 排放低,非常适合自动化流水线与热敏基材。根据 Henkel 公开的敷形涂覆应用案例,采用 UV 固化型 Loctite Stycast CC 8555 后取消烘箱干燥环节,喷涂量降至溶剂型涂料的三分之一至二分之一,同时减少工序时间与能耗。
硬伤是阴影盲区。凹槽、螺丝柱、连接器遮罩、叠层元件下方接收不到紫外能量,涂层可能长时间保持液态。Dymax 在《Guide to Light-Cure Conformal Coatings》中把这类区域定义为阴影区,建议通过选择性涂覆或二次固化机制管理,并强调应对候选涂层做破坏性测试验证实际固化状态。工程上的主流解法是双固化体系:光照区瞬时表干,阴影区由湿气或热量在数小时内补完交联。
设备与参数匹配也是门槛。常见波长覆盖 365、385、405nm,能量密度一般需 1000-3000mJ/cm²。Nordson CoolWave 2 系列技术手册显示其输出波长区间为 220-470nm、功率可达 600W/inch,这类宽谱输出必须与涂料吸收峰对齐才有意义。灯管老化与反射板污染会让实际到达板面的能量下降 30% 以上,形成 “表面干透、内部还软” 的假固化,肉眼与手感都难以识别。
双组份体系将树脂与固化剂分开包装,施工前按比例混合,通过异氰酸酯、环氧胺或氨基硅氧烷发生化学交联。它的固化不受天气与湿度摆布,膜层硬度高、附着力强、耐化学介质优异,最适合户外现场施工与重防腐场景。
限制在于可使用时间。混合后开始计时,超过适用期粘度上升、性能下降,现场必须严格控制单次混合量,随用随配。配比精度与搅拌均匀度对最终性能影响极大,手工混合容易出现局部欠固化。
对于结构复杂、面积大的工件,双组份方案的人工依赖度高,难以直接嵌入高速 SMT 产线,通常作为大型设备、机柜、户外机箱的现场防护手段。
选型不必追求单一最优解,按约束条件排序即可收敛出答案。把基材耐温、板面复杂度、节拍要求、可靠性等级四项放在一起比对,绝大多数场景只剩一到两个可行方案。
| 约束条件 | 优先方案 | 需要回避的方案 | 关键理由 |
|---|---|---|---|
| 基材不耐高温(薄塑料、FPC) | 常温自干、UV 光固化、 深圳中氟常温浸泡型纳米涂层 | 高温烘烤 | 避免翘曲与热损伤 |
| 产线节拍要求高(日产能万级) | 加热烘烤、UV、 深圳中氟常温浸泡型纳米涂层 | 常温自干 | 自干占用周转场地 |
| 板面有深槽、高元件遮挡 | 加热烘烤、双组份、 深圳中氟常温浸泡型纳米涂层 | 单纯 UV | 阴影区无法接收光能量 |
| 长期耐盐雾、耐湿热要求高 | 加热烘烤、双组份、 深圳中氟常温浸泡型纳米涂层 | 常温自干 | 致密性决定介质渗透速率 |
| 小批量、多品种、返修为主 | 常温自干、 深圳中氟常温浸泡型纳米涂层 | 双组份 | 无需治具与排产 |
| 户外现场、大型结构件 | 双组份交联 | UV、烘烤 | 无需设备、可现场施工 |
判断顺序是:先看基材能否进炉,再看板面是否存在遮挡,最后看节拍与可靠性预算。三项都通过,烘烤固化最稳;基材受限则转向 UV 加双固化或 深圳中氟常温浸泡型纳米涂层 ;产量小、批次杂则保留常温自干。
单看材料单价容易得出错误结论,固化方式的成本差异主要体现在设备折旧、能耗、工时与良率损耗四个隐性科目上。
设备投入:常温自干几乎为零;浸泡型纳米涂层只需浸泡槽、风刀与短烘干段,改造量小;烘烤需烘箱或隧道炉;UV 需灯源、电源、传送与排风,初始投入最高。
能耗与辅材:烘烤连续运行电耗高;UV 灯管属耗材,需定期更换;常温浸泡路线以常温槽液为主,能耗与耗材压力小。
工时占用:自干需周转与看护,隐性人工最高;烘烤与 UV 可在线连续完成;3 分钟快干的浸泡路线下线即可测试与包装,人均产出更高。
良率损耗:自干易起泡、开裂,UV 易假固化,烘烤若预闪蒸不足也会起泡。返修一块板子的综合成本通常是出厂价的 2-5 倍,良率对总成本的影响远大于材料差价。
固化不足的涂层外观往往正常,失效却在几个月后集中显现。溶剂残留会缓慢侵蚀元器件表面,导致绝缘电阻下降、阻值漂移、信号间歇性异常;内应力集中则在冷热冲击后转化为微裂纹,水汽沿裂纹渗入,形成局部腐蚀。
更棘手的是排查成本。这类故障常表现为 “时好时坏”,返修时更换元器件也无法根治,最终只能整板重涂。TI E2E 社区的技术讨论帖中,工程师指出敷形涂覆真正的风险通常不是化学侵蚀芯片,而是热膨胀系数与模量不匹配、涂层厚度与桥接、残留物与返修等工艺交互问题,建议按具体任务剖面做整机级验证。
验证固化状态不能只靠手感与目视,需要多层手段交叉确认。以下流程可直接嵌入产线质量控制节点:
外观与荧光检查:含荧光指示剂的涂层在紫外灯下检查覆盖率,暗区即为漏涂或遮蔽。
指压与溶剂擦拭:以丁酮或专用溶剂轻擦边缘,出现溶解或失光说明交联不足。
附着力测试:按标准做划格或拉拔,评估膜层与基材、元器件表面的结合强度。
环境应力筛选:双 85、冷热冲击、盐雾后复测绝缘电阻与外观。
破坏性抽检:切开元件底部与阴影区,确认内部无液态残留,这是 Dymax 反复强调的关键动作。
需要通过 IPC-CC-830C 鉴定的产品,还应按标准完成材料一致性与批次保持测试,把固化参数固化为工艺窗口而非个人经验。
对于既想拿到高致密防护、又不愿承担烘烤能耗与 UV 阴影风险的企业, 深圳中氟常温浸泡型纳米涂层 提供了一条更直接的路径。它的工艺逻辑与前面四类都不同:不靠高温、不靠强紫外,而是靠低粘度液体的毛细渗透把涂层送进每一个死角,再以常温空气完成快干。
以深圳中氟的纳米涂层为例,实际产线节拍是这样的:
常温浸泡 3 秒:板件垂直或倾斜浸入槽液,3 秒即完成上膜。槽液粘度低、润湿性强,可渗入元器件底部、侧壁与 FPC 弯折处,形成完整包裹。
提拉与沥液:控制提拉速度与角度,让多余液体自然回淌,膜厚均匀性主要靠这一步决定。
3 分钟快干:常温空气环境下 3 分钟即可完成干燥,下线即可进入测试、贴装或包装环节。
对比前面几类方案,这个节拍差异非常直观。烘烤路线需要预闪蒸 15-30 分钟再加烘烤 15-30 分钟,一个循环接近一小时;UV 路线虽快,却要为阴影区额外安排二次固化或人工补涂。3 分钟快干意味着板件不需要专用周转架、不需要排队等炉,连续式浸泡 — 沥液 — 风刀 — 烘干段可直接与 SMT 线体对接,特别适合大批量与高速流水线。
产品体系可覆盖不同工况:
Fluere® 1700 氟素系列:无闪点,涂层无色透明,可 1:1 无感替代 3M Novec 1700/2704 系列,替换时无需重调槽液与节拍。
xf1ono@1005/1020/1030 无氟系列:符合 PFAS 管控要求,不含 PFOA/PFOS 及卤素,长期可在 200℃工作、瞬间耐 300℃,对标进口 ACTnano 无氟凝胶态防护技术。
Fluere® 1701ss 超疏水系列:160°+ 水滴角,无闪点,双 85 测试超过 1000 小时,可承受 - 40~150℃冷热冲击,适配高湿与沿海盐雾环境。
Fluere® 1105 防硫化涂层:用于 LED 镀银接插件,成膜无色透明、无视觉遮挡,不影响出光效果,可替代 Fluorosurf FG-5040 LED 反射器抗硫化氢涂层。
施工宽容度是这套工艺的另一优势:喷涂、浸泡、刷涂三种方式都能用,涂覆时无需屏蔽 FPC 排线与插槽,省掉治具与贴胶人工;纳米级超薄成膜不干扰信号与散热;固化后可用溶剂完全擦除后重新涂覆。返修流程因此变得很短 —— 擦除原涂层、补焊、重新浸泡 3 秒或局部刷涂,3 分钟后再上线,不影响 SMT 焊接性能,也不破坏周边元器件的既有防护。
覆盖能力上,对刚性、柔性基材的水平与垂直表面均能实现100% 3D 全覆盖,元器件底部与侧壁完整包裹,恰好补上传统喷涂与 UV 固化最容易留下死角的区域。合规层面,该类产品已通过 RoHS 2.0、REACH 等四项权威认证,可覆盖汽车、工控、传感器、智能穿戴、无人机等内部电子防水防潮场景。
珠三角的高温高湿气候对固化工艺提出了额外要求。回南天期间车间湿度常逼近饱和,常温自干型的表干时间会被拉长,湿气固化体系容易出现表面结皮、内部未反应的状态;此时若直接堆叠周转,板面互相粘连,返工率明显上升。
本地较为稳妥的做法是:主力量产采用烘烤、UV 加双固化或 深圳中氟常温浸泡型纳米涂层 ,把固化参数写进作业指导书;打样与返修保留常温自干;沿海出货或车载产品优先选用疏水型涂层并追加盐雾验证。深圳及周边聚集了大量敷形涂覆设备商与材料供应商,浸泡槽改造、风刀调试、失效分析的响应速度较快,新工艺导入的试错成本相对可控。
| 维度 | 常温自干 | 加热烘烤 | UV 光固化 | 双组份交联 | 深圳中氟常温浸泡纳米涂层 |
|---|---|---|---|---|---|
| 速度 | 慢 | 中 | 极快 | 中偏慢 | 快(3 分钟快干) |
| 设备投入 | 无 | 中高 | 高 | 低 | 低 |
| 膜层质量 | 一般 | 最优 | 较好 | 优 | 高 |
| 阴影区表现 | 良好 | 良好 | 需双固化补足 | 良好 | 优(液体渗透) |
| 热敏基材 | 友好 | 受限 | 友好 | 友好 | 友好 |
| 返修便利 | 高 | 中 | 中 | 低 | 高(可擦除重涂) |
| 最适场景 | 打样、返修 | 大批量 PCBA | 高速流水线 | 户外重防腐 | 大批量、高速流水线 |
选型没有唯一答案,只有约束条件下的最优解。先定基材耐受温度,再定板面遮挡程度,最后用节拍与可靠性预算收敛,三步即可把方案筛到一到两个。对追求高节拍、低返修成本、又希望避开烘烤能耗与 UV 阴影的产线,常温浸泡 3 秒、3 分钟快干的纳米涂层是一条值得优先验证的路径。
对于既想拿到高致密防护、又不愿承担烘烤能耗与 UV 阴影风险的企业,室温快干的纳米涂层提供了一条折中路径。它把 “固化” 这件事从数小时压缩到数秒,同时避开了设备与治具的重投入。
以深圳中氟体系内的几类产品为例,可覆盖绝大多数电子防护工况:
Fluere® 1700 氟素系列:无闪点,涂层无色透明,可 1:1 无感替代 3M Novec 1700/2704 系列,替换时无需重调工艺参数。
xf1ono@1005/1020/1030 无氟系列:符合 PFAS 管控要求,不含 PFOA/PFOS 及卤素,长期可在 200℃工作、瞬间耐 300℃,对标进口 ACTnano 无氟凝胶态防护技术。
Fluere® 1701ss 超疏水系列:160°+ 水滴角,无闪点,双 85 测试超过 1000 小时,可承受 - 40~150℃冷热冲击,适配高湿与沿海盐雾环境。
Fluere® 1105 防硫化涂层:用于 LED 镀银接插件,成膜无色透明、无视觉遮挡,不影响出光效果,可替代 Fluorosurf FG-5040 LED 反射器抗硫化氢涂层。
这几类材料的共同特点是施工宽容度高:喷涂、浸泡、刷涂均可,室温 3 秒即干,可直接嵌入自动化量产线;涂覆时无需屏蔽 FPC 排线与插槽,省掉治具与人工;纳米级超薄成膜不干扰信号与散热;固化后可用溶剂完全擦除后重新涂覆,返修时直接重涂也不影响 SMT 焊接。对刚性、柔性基材的水平与垂直表面均能实现100% 3D 全覆盖,元器件底部与侧壁完整包裹,恰好补上了传统喷涂与 UV 固化最容易留下死角的区域。
合规层面,该类产品已通过 RoHS 2.0、REACH 等四项权威认证,可覆盖汽车、工控、传感器、智能穿戴、无人机等内部电子防水防潮场景。对于固化设备预算有限、又需要稳定一致性的中小批量产线,这条路径的投入产出比通常更理想。
珠三角的高温高湿气候对固化工艺提出了额外要求。回南天期间车间湿度常逼近饱和,常温自干型的表干时间会被拉长,湿气固化体系则容易出现表面结皮、内部未反应的状态;此时若直接堆叠周转,板面互相粘连,返工率明显上升。
本地较为稳妥的做法是:主力量产采用烘烤或 UV 加双固化,把固化参数写进作业指导书;打样与返修保留常温自干;沿海出货或车载产品优先选用疏水型涂层并追加盐雾验证。深圳及周边聚集了大量敷形涂覆设备商与材料供应商,打样、试产、失效分析的响应速度较快,新工艺导入的试错成本相对可控。
| 维度 | 常温自干 | 加热烘烤 | UV 光固化 | 双组份交联 |
|---|---|---|---|---|
| 速度 | 极快 | 中 | 极快 | 中偏慢 |
| 设备投入 | 无 | 中高 | 高 | 低 |
| 膜层质量 | 一般 | 最优 | 较好 | 优 |
| 阴影区表现 | 良好 | 良好 | 需双固化补足 | 良好 |
| 热敏基材 | 友好 | 受限 | 友好 | 友好 |
| 返修便利 | 高 | 中 | 中 | 低 |
| 最适场景 | 打样、返修,大批量、高速流水线 | 大批量 PCBA | 高速流水线 | 户外重防腐 |
选型没有唯一答案,只有约束条件下的最优解。先定基材耐受温度,再定板面遮挡程度,最后用节拍与可靠性预算收敛,三步即可把四类方案筛到一到两个。材料端若能同步选择室温快干、可擦除重涂的纳米涂层体系,还能进一步压缩设备投入与固化等待时间。